

Melyek a hideg húzott fényes rúd lehetséges felületi hibái?
Jul 03, 2025
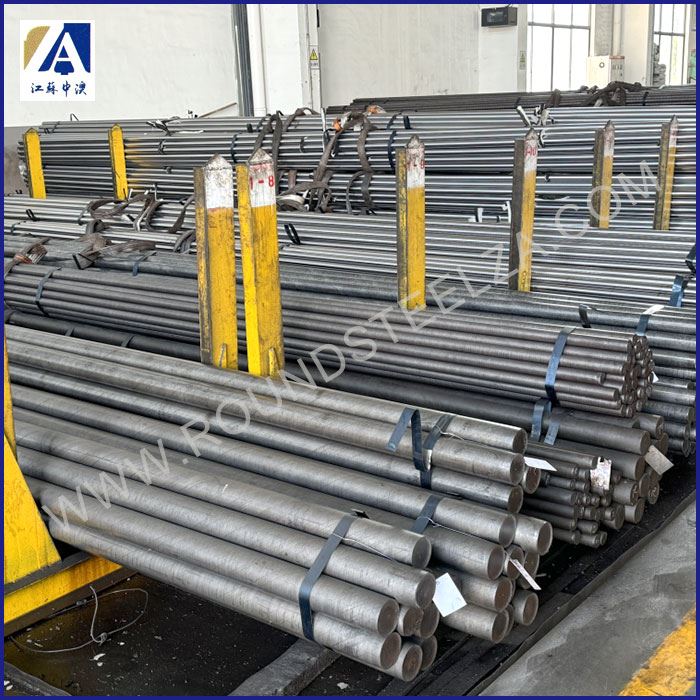
Mint a hideg rajzolt, fényes rudak megbízható szállítója, első kézből tanúja voltam a nagy előírásoknak és a termékek gyártásához szükséges pontosságnak. A hideg rajzolt fényes rudak kiváló felületi kivitelükről, dimenziós pontosságukról és fokozott mechanikai tulajdonságokról ismertek. Ugyanakkor, mint minden gyártott termék, néha felszíni hibákat mutathatnak. Ebben a blogbejegyzésben megvizsgálom a hideg, fényes rudak, okainak és potenciális megoldásainak lehetséges felületi hibáit.
Karcolások
A karcolások az egyik leggyakoribb felületi hibák, amelyek a hideg rajzolt fényes rudakon találhatók. Ezek olyan lineáris jelek, amelyek mélységben és hosszában változhatnak, és jelentősen befolyásolhatják a rudak megjelenését és funkcionalitását.
Okok
- Kezelés és szállítás: A kezelési és szállítási folyamat során a rudak durva felületekkel, éles élekkel vagy más kemény tárgyakkal érintkezhetnek. Ez karcolásokhoz vezethet a rudak felületén.
- Szerszámok kérdései: Ha a rajzok vagy a gyártási folyamatban használt egyéb szerszámok elhasználódnak vagy megsérülnek, akkor karcolást okozhatnak a rudak felületén, amikor áthalad rajta.
- Idegen részecskék: Az idegen részecskék, például szennyeződés, homok vagy fém chipek jelenléte a gyártási környezetben is karcolást okozhat. Ezek a részecskék csapdába eshetnek a sáv és a szerszámok között, és karcolást eredményeznek a rajz folyamat során.
Oldatok
- Megfelelő kezelés és csomagolás: Végezze el a szigorú kezelési eljárásokat annak biztosítása érdekében, hogy a rudakat ne tegyék durva kezelésnek a szállítás és a tárolás során. Használjon megfelelő csomagolóanyagokat a rudak védelméhez a karcolásoktól.
- Rendszeres szerszámkarbantartás: Rendszeresen ellenőrizze és karbantartja a rajzok és más szerszámok. Az elhasználódott vagy sérült szerszámokat azonnal cserélje ki, hogy megakadályozza a rudak felületén lévő karcolást.
- Tiszta gyártási környezet: Tartsa tisztán a gyártási környezetet az idegen részecskék rendszeres eltávolításával. Használjon szűrőket és tisztító rendszereket annak biztosítása érdekében, hogy a levegő és a kenőanyagok mentesek legyenek a szennyeződésektől.
Gödrök és üregek
A gödrök és az üregek kis depressziók a hideg húzott fényes rudak felületén. Ezek a hibák csökkenthetik a rudak szilárdságát és korrózióállóságát.
Okok
- Zárványok a nyersanyagban: A zárványok, például az oxidok, szulfidok vagy más nemfémes részecskék jelenléte a nyersanyagban gödröket és üregeket okozhat. A rajz eljárása során ezeket a zárványokat a felületen lehet kitenni, gödröket eredményezve.
- Korrózió: Ha a rudakat a gyártás, a tárolás vagy a szállítás során korrozív környezetnek teszik ki, akkor gödrök és üregek képződéséhez vezethet. A korrózió akkor is előfordulhat, ha a rudakat nem megfelelően bevonják vagy védik.
- A rajz gyenge felületi kivitele meghal: A húzás durva vagy egyenetlen felülete a rúd felületén gödröket és üregeket okozhat. Ahogy a rudak áthaladnak a halálon, a durva felület a rúd anyagának eltávolítását okozhatja, ami gödröket eredményez.
Oldatok
- A nyersanyag minőség -ellenőrzése: Végezzen alapos minőség -ellenőrzési ellenőrzést a nyersanyagon annak biztosítása érdekében, hogy mentes legyen a zárványoktól. Használjon kiváló minőségű alapanyagokat a gödrök és üregek kockázatának minimalizálására.
- Korrózióvédelem: Vigyen fel a megfelelő korrózióvédő bevonatokat a rudakra. Tárolja és szállítsa a rudakat száraz és nem korrózív környezetben.
- Javítsa meg a felszíni felületet: Csiszolja meg a rajzok haladását, hogy sima felületi felületet érjen el. Ez csökkenti a rúd felületén lévő gödrök és üregek kockázatát.
Varratok
A varratok hosszanti vagy keresztirányú repedések a hideg, fényes rudak felületén. Ezek a repedések gyengíthetik a rudakat, és hajlamosabbak lehetnek a kudarcra.

Okok
- Hibák öntési hibái: A varratok okozhatják a nyersanyag hibáinak öntési hibáit. Ha repedések vagy porozitás van az öntött tuskában, akkor ezek meghosszabbíthatók vagy súlyosbíthatók a rajz eljárása során, ami a rudak felületén varratokhoz vezet.
- Túlzott húzási stressz: Ha a húzási feszültség túl magas a gyártási folyamat során, akkor a rúd anyagának repedését okozhatja, ami varratokhoz vezethet. Ez akkor fordulhat elő, ha a redukciós arány túl nagy, vagy ha a rajz sebessége túl gyors.
- Nem megfelelő kenés: A rajz eljárás során nem elegendő kenés növelheti a sáv és a szerszámok közötti súrlódást. Ez varratok képződéséhez vezethet a rudak felületén.
Oldatok
- Vizsgálja meg a nyersanyagot: Végezze el a nyersanyag részletes ellenőrzését az öntési hibák észleléséhez. Elutasítsa a repedésekkel vagy porozitással rendelkező tuskákat, hogy megakadályozza a végtermék varrásait.
- A rajzparaméterek optimalizálása: Állítsa be a rajzparamétereket, például a redukciós arányt és a húzási sebességet, hogy a húzási feszültség az elfogadható tartományon belül legyen. Ez csökkenti a túlzott stressz által okozott varratok kockázatát.
- Megfelelő kenés: Használjon megfelelő kenőanyagot a rajz eljárása során a súrlódás csökkentésére. Győződjön meg arról, hogy a kenőanyagot egyenletesen alkalmazzák a rudak felületére, hogy megakadályozzák a nem megfelelő kenés által okozott varratokat.
Skála
A skála egy oxidréteg, amely a hideg húzott fényes rudak felületén képződik. Ez a hiba befolyásolhatja a rudak megjelenését és felületét.
Okok
- Oxidáció fűtés közben: Ha a rudakat oxigén jelenlétében melegítik, akkor oxidációt és skála képződését okozhatja a felületen. Ez megtörténhet az izzítás vagy a hőkezelési folyamat során.
- Magas hőmérsékletnek való kitettség: A gyártási környezetben a magas hőmérsékletek hosszabb ideig tartó expozíciója a skála kialakulásához is vezethet.
- A védő légkör hiánya: A védő atmoszférának a melegítés során történő hiánya növelheti az oxidáció és a skála kialakulásának kockázatát.
Oldatok
- Ellenőrzött fűtési folyamat: Használjon ellenőrzött fűtési eljárást védő atmoszférával, például nitrogén vagy argonnal az oxidáció megelőzésére. Ez csökkenti a skála képződését a rúd felületén.
- Leépítési műveletek: Végezze el a descaling műveleteket, például a pácolás vagy a lövés robbantása, hogy eltávolítsa a skálát a rudak felületéről. Ezek a műveletek javíthatják a rudak felületének felületét.
- Hűtés és tárolás: Fűtés után hűtsük le a rudakat gyorsan, hogy minimalizálják a skála kialakulását. Tárolja a rudakat száraz és oxigénmentes környezetben, hogy megakadályozza a további oxidációt.
Felületi érdesség
A felületi érdesség a rúd felületének egyenetlenségére utal. A túlzott felületi érdesség befolyásolhatja a hideg, fényes rudak funkcionalitását és megjelenését.
Okok
- Szerszámfelület felület: A rajzok felületének felülete és más szerszámok jelentős hatással vannak a rudak felületi érdességére. A durva szerszámfelület átadhatja durvaságát a rudak felületére a rajz eljárása során.
- Kenési feltételek: A nem megfelelő kenés vagy a nem megfelelő kenőanyagok használata a felületi érdesség növekedését okozhatja. A rossz kenés fokozódhat a súrlódáshoz a rúd és a szerszám között, ami durva felületet eredményez.
- Húzási sebesség és csökkentési arány: A nagy húzási sebesség és a nagy redukciós arányok szintén hozzájárulhatnak a felületi érdességhez. Ezek a tényezők okozhatják a rúd anyagát egyenetlenül deformálódni, ami durva felületet eredményez.
Oldatok
- Javítsa a szerszámfelület felületét: Csiszolja meg a rajzok és más szerszámok a sima felületi felület elérése érdekében. Ez segít csökkenteni a rudak felületi érdességét.
- Optimalizálja a kenést: Használjon kiváló minőségű kenőanyagokat, és győződjön meg arról, hogy a megfelelő mennyiségben alkalmazzák őket. Állítsa be a kenési paramétereket, például a viszkozitást és az áramlási sebességet az optimális kenési feltételek elérése érdekében.
- Állítsa be a rajzparamétereket: Optimalizálja a húzási sebességet és a csökkentési arányt annak biztosítása érdekében, hogy a rúd anyag egyenletesen deformálódjon. Ez elősegíti a felületi érdesség csökkentését.
Összegezve, a hideg, fényes rudak esetleges felszíni hibáinak tudatában van, mind a beszállítók, mind az ügyfelek számára elengedhetetlen. Az okok megértésével és a megfelelő megoldások megvalósításával minimalizálhatjuk ezen hibák előfordulását és biztosíthatjuk a kiváló minőségű, hideg rajzolt fényes rudak előállítását.
Ha Ön a kiváló minőségű, hideg, rajzolt fényes rudak piacán van1020 fényes sáv,20 mm fényes kerek bár, vagyEzüst acél kerek rúd fényes rúd 19 mm, Arra buzdítom, hogy vegye fel velünk a kapcsolatot egy részletes megbeszélés céljából. Elkötelezettek vagyunk a legjobb termékek és szolgáltatások biztosítása mellett. Nyugodtan forduljon hozzánk, hogy elindítson egy beszerzési tárgyalást.
Referenciák
- ASM kézikönyv 7. kötet: por kohászat, fémmunka és kenőanyagok
- Metals Handbook Desk Edition, második kiadás